Machines spéciales : de la conception à la réalisation, avec la conformité intégrée
Une machine spéciale répond à un besoin que les équipements standards ne couvrent pas correctement : préparer une matière, assembler, doser, manipuler ou tester un procédé. Sa réussite repose sur une continuité entre conception, fabrication, automatisme et essais. La sécurité se construit au fil de ces étapes.
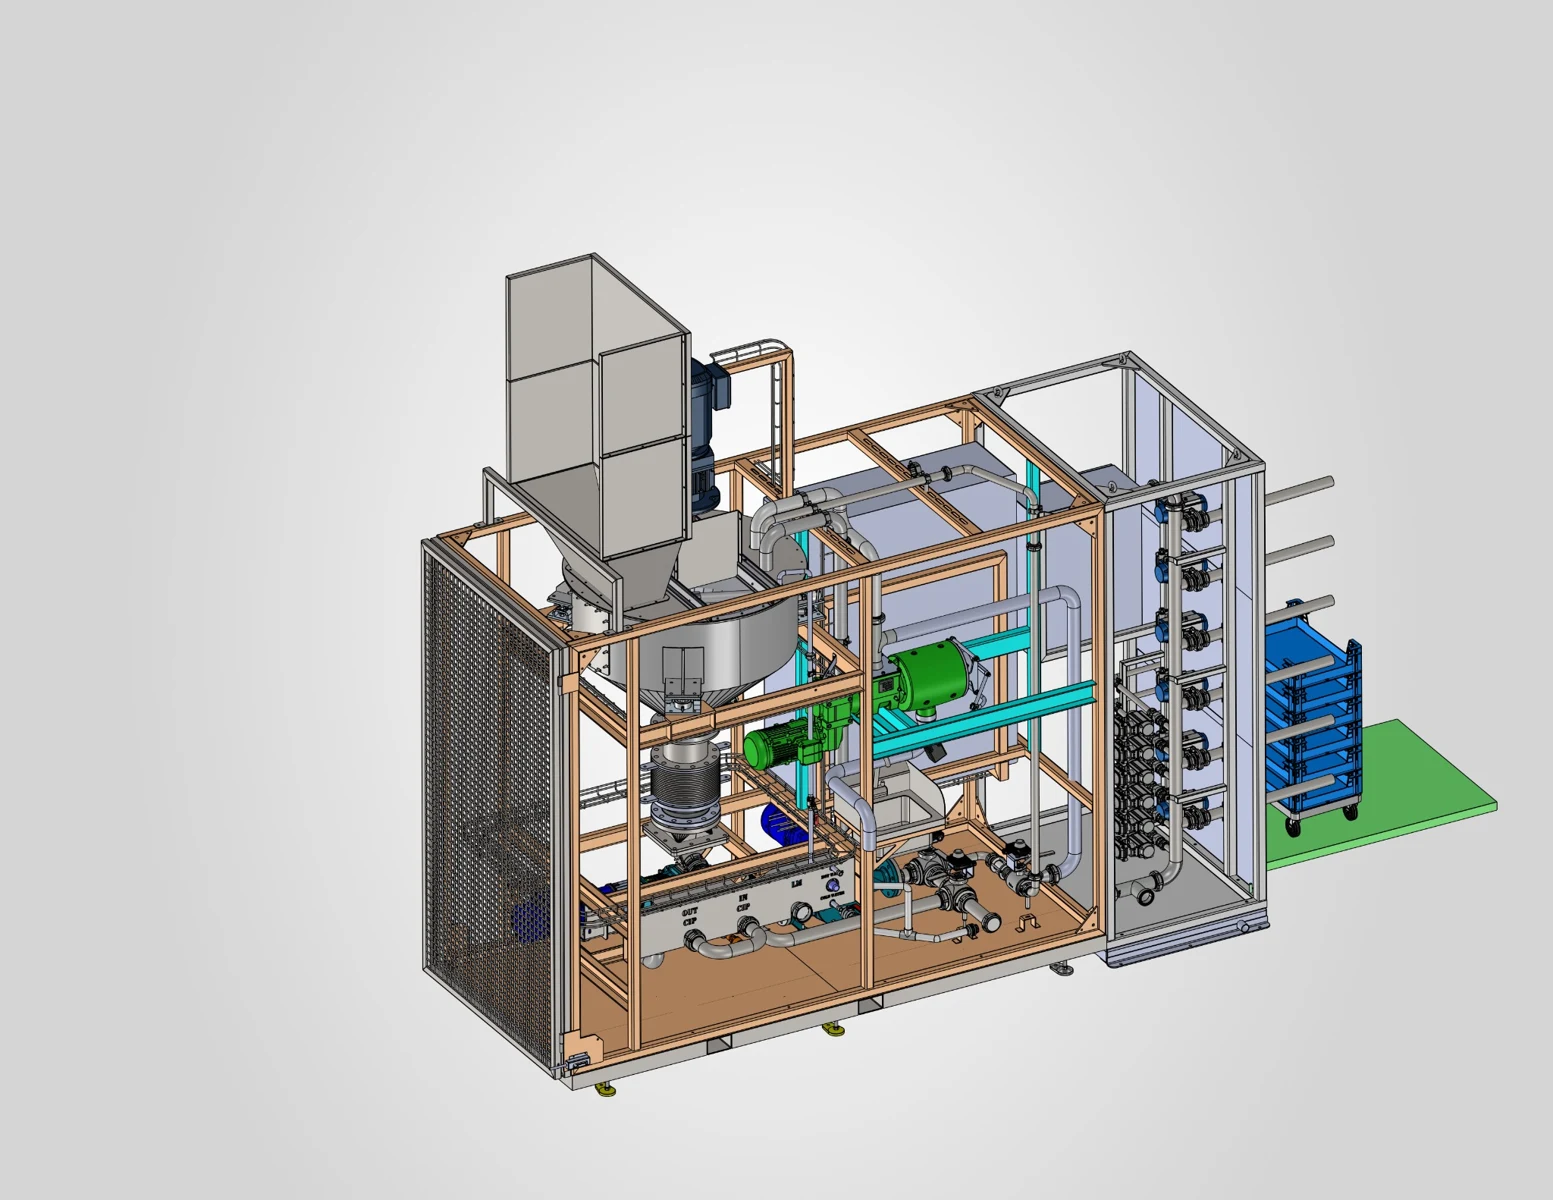
1. Définir ce que la machine doit réellement faire
Le cahier des charges précise les matières, les capacités, la cadence, la qualité attendue et les conditions d’utilisation. Il décrit aussi les utilités disponibles, l’espace, les interfaces avec les équipements voisins et les contraintes de nettoyage et de maintenance.
Les critères de réception doivent être mesurables : quelles matières seront utilisées pendant les essais ? À quelle charge ? Pendant combien de temps ? Avec quelles tolérances ? Ces réponses orientent les études et évitent de découvrir à la livraison que client et concepteur n’attendaient pas la même chose.
2. Concevoir ensemble mécanique, fluides et commande
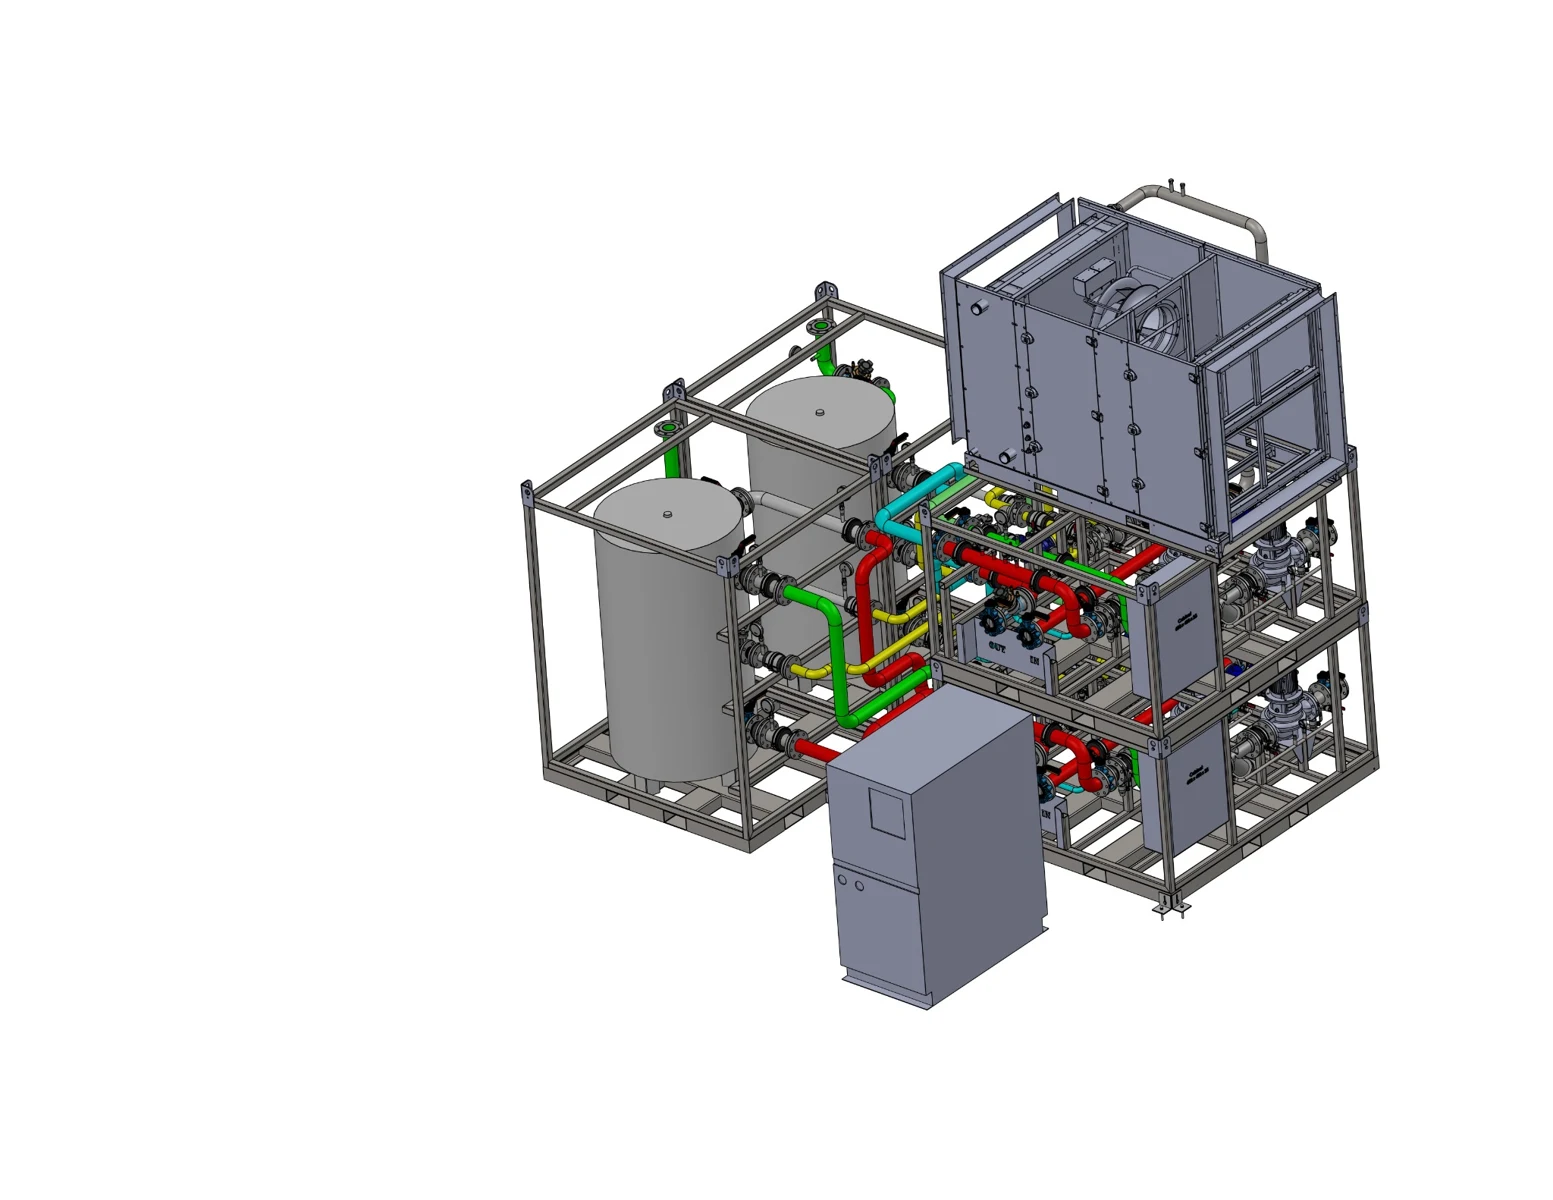
La maquette et les plans permettent de travailler l’implantation, les accès et l’assemblage. Les schémas de fluides et électriques, la liste des entrées-sorties et l’analyse fonctionnelle décrivent comment la machine fonctionne. Chaque discipline doit partager les mêmes hypothèses.
Un exemple : sur un skid de préparation, le choix d’une pompe concerne le débit et la matière, mais aussi la maintenance, les conditions de marche, les retours d’état et le comportement en cas de défaut. Le composant ne se choisit pas indépendamment de son intégration.
3. Réduire les risques dès les études
L’évaluation couvre l’usage prévu et les mauvais usages raisonnablement prévisibles, sur les phases pertinentes de la vie de la machine. La priorité consiste à supprimer ou réduire les dangers par la conception, puis à prévoir les protections nécessaires et à informer sur les risques résiduels. Une consigne ne remplace pas une protection réalisable.
Chez DIS, la préparation du projet doit donc intégrer les accès opérateur, les interventions de maintenance, les énergies et les scénarios de défaillance avant de figer la fabrication. Les fonctions de sécurité identifiées donnent lieu à une conception et à une validation adaptées.
4. Clarifier le rôle de fabricant et le périmètre livré
Une machine complète et une quasi-machine n’ont pas les mêmes formalités. Une quasi-machine est destinée à être incorporée et ne peut pas assurer seule une application définie. Cette qualification dépend de l’équipement réellement livré ; elle ne se choisit pas pour déplacer les obligations.
Dans le cadre de la directive, une machine complète suit la procédure de conformité applicable, avec déclaration CE de conformité, notice et marquage CE. Une quasi-machine s’accompagne notamment d’une déclaration d’incorporation et d’une notice d’assemblage, avec une documentation technique pertinente ; elle ne reçoit pas le marquage CE au titre de la directive Machines.
Pour un ensemble, le fabricant final et les interfaces à traiter doivent être identifiés. Le client peut tenir ce rôle si le montage et ses obligations correspondent effectivement à cette organisation. Commander un audit ou poser une plaque ne suffit pas à définir ce rôle.
INRS — Machines, quasi-machines et ensembles · Directive 2006/42/CE, articles 5 et 13, annexes II, VI et VII
5. Construire et contrôler la réalisation
La fabrication rassemble les pièces mécaniques, les réseaux, l’armoire et les programmes. Le suivi porte sur les plans utilisés, le repérage, les composants et les modifications apportées pendant le montage. Toute évolution qui touche le fonctionnement ou la sécurité doit être examinée avant validation.
Un bureau de contrôle ou un spécialiste peut intervenir sur un périmètre défini. Son rapport contribue au dossier ; il ne remplace pas l’ensemble de la démarche du fabricant. Le recours à un organisme notifié dépend de la catégorie de machine et de la procédure applicable, pas du seul fait qu’il s’agisse d’une machine spéciale.
6. Tester avant de réceptionner
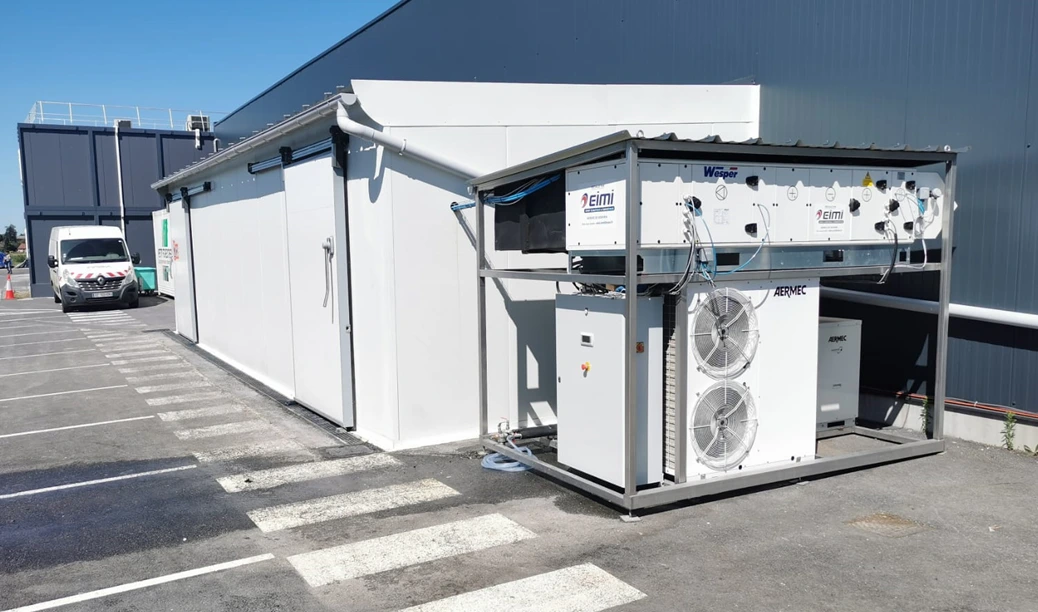
Les essais en atelier puis sur site, souvent appelés FAT et SAT, sont organisés selon le projet. Ils vérifient le fonctionnement dans les conditions convenues et la bonne intégration à l’installation.
- Vérifier les entrées-sorties, les séquences et les modes de marche.
- Tester et documenter les fonctions de sécurité selon le protocole retenu.
- Mesurer les performances avec des conditions et critères explicites.
- Tracer les écarts, les corrections et les réserves.
- Identifier la configuration livrée : plans, réglages et versions logicielles.
Un procès-verbal établit ce qui a été testé et accepté. Il ne constitue pas à lui seul une preuve de conformité exhaustive ni une extinction de toute responsabilité après livraison.
7. Préparer l’exploitation et les évolutions
La remise comprend la notice et les documents applicables, ainsi que les livrables contractuels nécessaires à l’exploitation : schémas à jour, consignes, entretien et pièces identifiées. Le dossier technique réglementaire est constitué et conservé par le responsable concerné ; sa transmission intégrale au client n’est pas une obligation générale.
Les modifications ultérieures doivent rester traçables. Conserver l’état livré permet de distinguer une configuration validée d’une évolution qui nécessite de nouvelles vérifications.
L’approche DIS : garder le lien avec la réalisation
DIS associe conception, coordination des spécialistes et intégration sur le terrain. Mécanique, électricité, régulation, automatisme et montage sont organisés autour d’un périmètre partagé, avec des livrables et des essais définis dès le départ.
Le but est de fournir un équipement utile au procédé, exploitable et documenté, en intégrant les exigences applicables à sa conception. La conformité est évaluée pour chaque machine et son usage ; elle ne se résume pas à une promesse commerciale de « certification CE ».